- Código de Equidad :832537
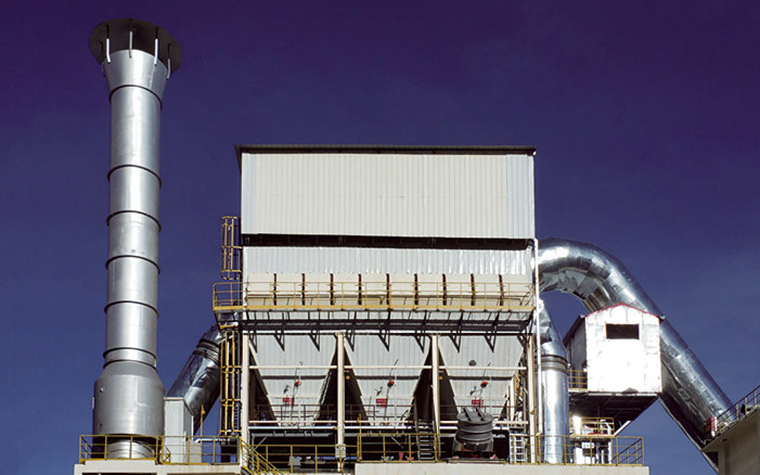
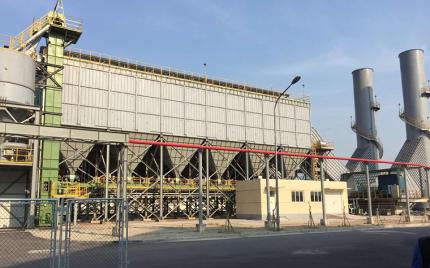
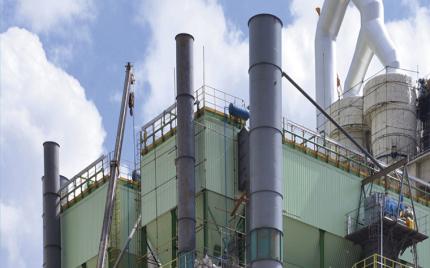
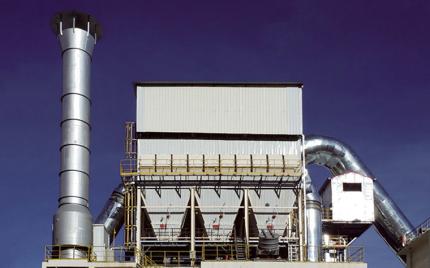
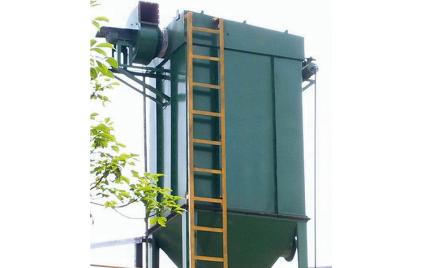
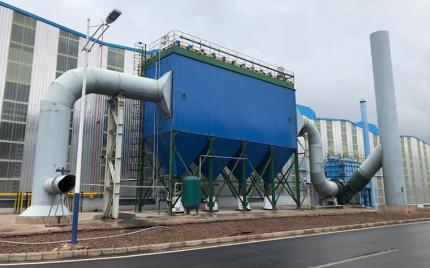
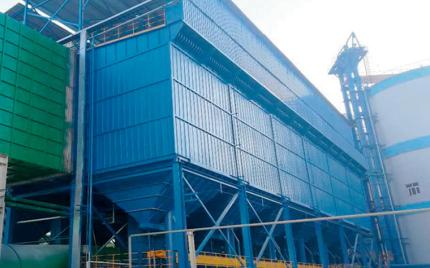
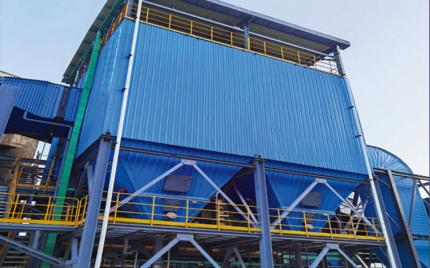
Los sistemas de recogida de polvo LPMMC se desarrollan basándose en las casas de mangas estándar LPMC de choque de aire y pulso por chorro de carbón, específicamente diseñadas para aplicaciones de recogida de polvo en molinos de carbón. Combina las ventajas de la limpieza compartimentada por aire inverso y la limpieza por chorro de pulsos, e incorpora múltiples estructuras y medidas de prevención de incendios y explosiones, lo que la hace especialmente adecuada para la recogida de polvo en sistemas de pulverización de carbón.
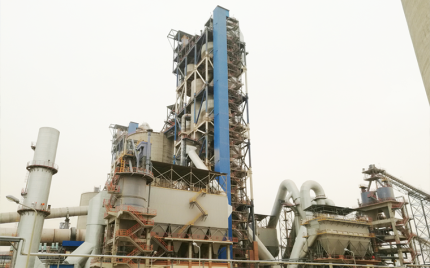
La serie LPMMC está disponible en 33 especificaciones, con áreas de filtración que varían desde 98 a 2.870 m² y capacidad de manejo del flujo de aire desde De 4.100 a 155.000 m³/h. El producto se aplica a sistemas de inyección de carbón en altos hornos en plantas siderúrgicas y en sistemas de molinos de carbón en plantas de cemento, y ha sido implementado con éxito en el Grupo Hongta Dianxi, Guizhou Zunyi Saide, Henan Mengdian y otras empresas, logrando excelentes resultados en la recogida de polvo.
La limpieza por chorro de pulso de aire comprimido a alta presión proporciona una alta intensidad de limpieza, adecuada para aplicaciones con alta concentración de polvo.
Prevención de incendios y explosiones: se emplea un filtro de poliéster laminado con membrana antiestática y fieltro de aguja; el cuerpo principal adopta una estructura a prueba de explosiones; El ángulo del cono de tolva supera los 70° para evitar la acumulación de polvo; se instalan puertas autocerrantes y de alivio de presión y a prueba de detonaciones en el revestimiento.
Control automático: control basado en PLC para limpieza y descarga de polvo; Monitorización automática de temperatura y presión con funciones de alarma.
Supresión de incendios: purga de nitrógeno para limpieza, detección de CO con alarma y sistema de supresión de incendios con CO₂.
Los sistemas de recogida de polvo emplean una estructura modular compartimentada, que funciona como un filtro de bolsa que utiliza válvulas de pulso montadas en la parte superior para realizar secuencialmente una limpieza por chorro de pulsos de plenum, cerrada por compuerta y con compartimento (es decir, limpieza fuera de línea) en las bolsas de filtro de cada cámara. La unidad consta de los siguientes componentes principales:
Comprende la cámara de aire limpio y la cámara de filtro. La cámara de aire limpia alberga las válvulas de pompa, la chapa tubular y los tubos de chorro pulsante. La cámara del filtro cuenta con puertas de alivio de explosión en el panel lateral y está equipada internamente con bolsas de filtro y jaulas de bolsas de filtro (marcos de soporte).
Disponible en configuraciones de tolva múltiple o tolva única según el tamaño del equipo. El ángulo del cono de la tolva supera los 70° para asegurar un flujo suave de ceniza. Las válvulas de descarga son del tipo airlock rotatorio (rueda estrella) o válvula de solapa.
Incluye los conductos de entrada y salida y placas de deflector inclinadas. Para configuraciones de una sola fila, la caja de viento de entrada/salida se coloca en un lado de la carcasa. Para configuraciones de doble fila, se sitúa en el centro entre las dos filas. Las unidades más pequeñas de la Serie A no tienen caja de viento; en su lugar, los conductos de entrada y salida se conectan directamente con las tolvas y la cámara de aire limpio, respectivamente.
Comprende válvulas de pulsos, depósito de aire comprimido (colector de aire), cilindros neumáticos para accionar la válvula de pompa y sus válvulas solenoides asociadas.
Conjunto de filtro-regulador-lubricador / FRL.
Incluyendo columnas de soporte, escaleras de acceso y pasamanos de seguridad.
El gas cargado de polvo entra por el puerto de entrada de la caja de aire de entrada/salida y es redirigido por las placas de deflector inclinadas hacia la tolva. A medida que la velocidad del gas disminuye, las partículas gruesas se depositan en la tolva por separación inercial. Las partículas de polvo fino son transportadas hacia arriba junto con el flujo de aire hacia la cámara del filtro, donde se depositan en la superficie exterior de las bolsas de filtro por la acción de filtración del polvo acumulado. El gas limpiado pasa a través de las paredes de la bolsa de filtro hasta la cámara superior de aire limpio, converge a través de las válvulas de abertura abiertas hacia la caja de ventilación de salida y finalmente se descarga a la atmósfera a través del ventilador de tiro inducido por el sistema.
Cuando el sistema de control emite una señal de inicio de limpieza, comienza el ciclo de limpieza. La válvula de presión del primer compartimento se cierra primero, aislando el compartimento del flujo de aire activo y desconectando ese compartimento. A continuación, se activa la válvula de pulso correspondiente, liberando una ráfaga de aire comprimido a alta presión que, al extraer aire adicional de la cámara de aire limpio, se inyecta a alta velocidad en las bolsas filtrantes. Esto provoca que las bolsas filtrantes se expandan y deformen rápidamente, desalojando la capa de polvo acumulada de la superficie exterior de la bolsa. El polvo desprendido cae en la tolva de abajo. Tras un periodo de asentamiento prescrito, el controlador vuelve a abrir la válvula de poppet, devolviendo el compartimento al servicio de filtración online. Esta secuencia se ejecuta sucesivamente en todos los compartimentos restantes hasta que se completa el ciclo de limpieza.
El proceso de limpieza por chorro de pulsos está gobernado por el controlador y soporta tres modos de control: control diferencial de presión, control basado en temporizador y control manual.
Bajo el modo de control diferencial de presión, a medida que continúa la filtración, el polvo se acumula progresivamente en la superficie exterior de las bolsas filtrantes, provocando un aumento gradual de la resistencia del sistema. Cuando la caída de presión a través del filtro alcanza el umbral superior preestablecido, se activa una señal de inicio de limpieza. La unidad ejecuta entonces cíclicamente la secuencia de "limpieza por chorro de pulsos → sedimentación → filtración" compartimento por compartimento, hasta que la resistencia del sistema vuelve al límite inferior preestablecido. Este mecanismo de control mantiene la resistencia de funcionamiento dentro de un rango estable en todo momento, asegurando que el colector de polvo alcance consistentemente una eficiencia óptima de recogida con un consumo mínimo de energía.
1.Selección de la velocidad de filtración
La velocidad de filtración es la velocidad (m/min) del flujo de aire que pasa a través del medio filtrante. A veces se le denomina relación aire-tela, es decir, el volumen de aire que pasa a través de una unidad de área de medio filtrante por unidad de tiempo, en unidades de m³/min/m², que se simplifica a m/min. La selección de la velocidad de filtración debe determinarse según las características del polvo y los gases de combustión, la temperatura y humedad, la concentración de polvo, el método de limpieza y las propiedades del medio filtrante seleccionado. La velocidad de filtración no solo determina el tamaño del colector de polvo, sino que también tiene un impacto significativo en la resistencia a través del medio filtrante, la eficiencia en la recogida de polvo, la eficiencia de limpieza y la vida útil de las bolsas filtrantes. Para garantizar que el colector de polvo funcione de forma estable y normal, la velocidad de filtración debe determinarse basándose en una consideración exhaustiva de todos estos factores.
2.Selección de medios filtrantes
El medio filtrante y las bolsas filtrantes son los componentes principales de un colector de polvo tipo bolsa. La calidad del material de la bolsa filtrante determina directamente las especificaciones y el tamaño del colector de polvo, su resistencia de funcionamiento, la concentración de emisiones, la vida útil y otros indicadores de rendimiento. Hasta la fecha, los medios filtrantes utilizados principalmente en proyectos de eliminación de polvo en cabezas y colas de horno de cemento incluyen medios filtrantes recubiertos de membrana de fibra de vidrio, fieltro filtrante P84, fieltro filtrante NOMEX, Fluormesh (un material filtrante compuesto), entre otros.
Principios de selección: Para P84, medios filtrantes NOMEX importados y medios filtrantes recubiertos de membrana de fibra de vidrio, puede seleccionarse una velocidad de filtración mayor, típicamente de 0,95 a 1,1 m/min; Para medios filtrantes domésticos convencionales y medios compuestos filtrantes, se prefiere una velocidad de filtración menor, típicamente de 0,8 a 0,95 m/min. Se debe seleccionar una velocidad más baja para condiciones de alta concentración, mientras que una velocidad ligeramente superior puede elegirse para condiciones de baja concentración.
3.Válvulas de pulso
Se utilizan válvulas de pulso sumergidas de 3", con una presión de chorro de 0,25–0,35 MPa. La selección está relacionada con el número de bolsas de filtro que se limpian y las especificaciones de la válvula de pulsos.
4.Jaulas de bolsas de filtro
Las jaulas de bolsas filtrantes se producen en una línea de producción de soldadura automatizada, con un tubo protector Venturi en la abertura superior. El número de hilos longitudinales se selecciona según el medio filtrante utilizado: normalmente 12 hilos para medios convencionales, 16 hilos para medios filtrantes de malla fluor y 20 o más hilos (comúnmente 24) para medios filtrantes recubiertos de membrana de fibra de vidrio.
5.Método de Control de Limpieza
El colector de polvo generalmente adopta un método de limpieza fuera de línea, con el programa de control funcionando de forma secuenciada en el tiempo; El ciclo de limpieza se ajusta según los cambios en la resistencia. La resistencia de funcionamiento del colector de polvo suele estar controlada dentro del rango de 1000–1500 Pa.